Восстановление работы линии упаковки тары в пленку

Компания: ИП Ребедак О.А.
Город: Воронеж
Используемая продукция ОВЕН:
Компания ОСТПРОД почти 30 лет работает на пищевом рынке. Она выпускает соусы, кетчупы, повидло, фруктовые и овощные пюре, соки и томатные пасты в стеклянной таре и является ведущим производителем высококачественного асептического консервированного фруктового и овощного пюре в Центрально-Черноземном регионе.
Для подготовки готовой продукции к транспортировке на предприятии используется линия Tauras Fenix, которая упаковывает банки в термоусадочную пленку. В зависимости от размеров тары в одну упаковку помещается несколько рядов по 4–8 банок. После упаковки продукция поступает на паллеты и отправляется заказчикам.
Когда штатный контроллер линии начал работать нестабильно, потребовалось в короткие сроки восстановить систему управления. Задачу решил наш партнер – индивидуальный предприниматель Олег Ребедак. Работы проводились на базе программируемого реле ОВЕН ПР200.
Задача проекта
Ранее установленный контроллер со временем начал работать некорректно. Плату контроллера несколько раз отправляли в ремонт, однако проблема сохранялась. Каждый такой ремонт приводил к простою линии на несколько недель.
Дополнительной сложностью стало отсутствие исходного проекта управляющей программы. Изменить существующий алгоритм или перенести его на другой контроллер напрямую было невозможно. Поставка аналогичного устройства на замену также не подходила заказчику из-за высокой стоимости и длительного срока ожидания.
Требовалось оперативно восстановить управление линией, заново реализовать ее технологический алгоритм и по возможности сохранить исправные компоненты существующей системы.
Реализация проекта
Рабочий цикл начинается с ручного запуска оператором подающего конвейера и выхода оборудования на необходимые температурные режимы. Нож для спайки должен нагреться до заданной температуры, а в термоусадочном тоннеле поддерживаться температура около +180 °C.
После накопления необходимого количества банок срабатывают механизмы разделения и фиксации рядов. Толкатель перемещает сформированную партию в пленку, после чего начинаются два параллельных процесса: возврат толкателя с подготовкой следующей партии и цикл спайки пленки. Перед опусканием ножа автоматика контролирует положение толкателя, чтобы исключить столкновение механизмов. После достижения безопасного положения опускаются прижим пленки и нагретый нож. В нижнем положении выдерживается заданное время, необходимое для спайки двух слоев пленки. Затем нож и прижим возвращаются вверх.
В алгоритме также предусмотрена защита: при срабатывании концевых выключателей, например при попадании постороннего предмета под нож, цикл спайки прекращается.
После спайки сформированная группа банок проходит через нагретый тоннель, где происходит усадка пленки и окончательная фиксация упаковки.
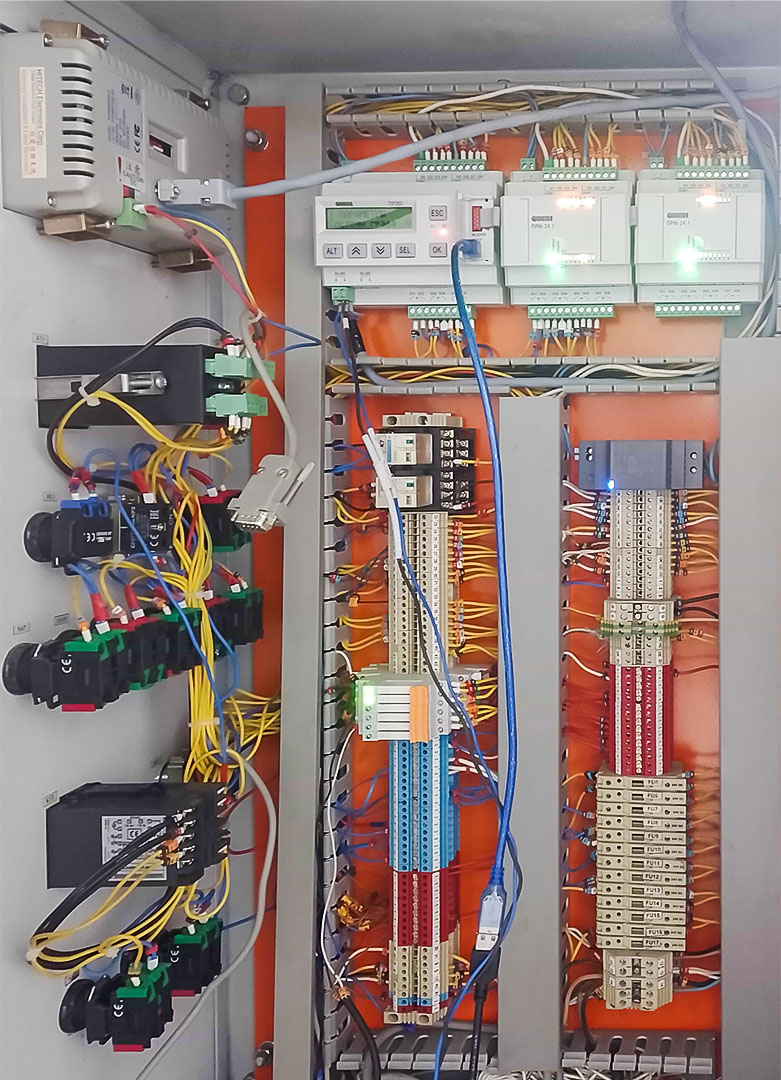
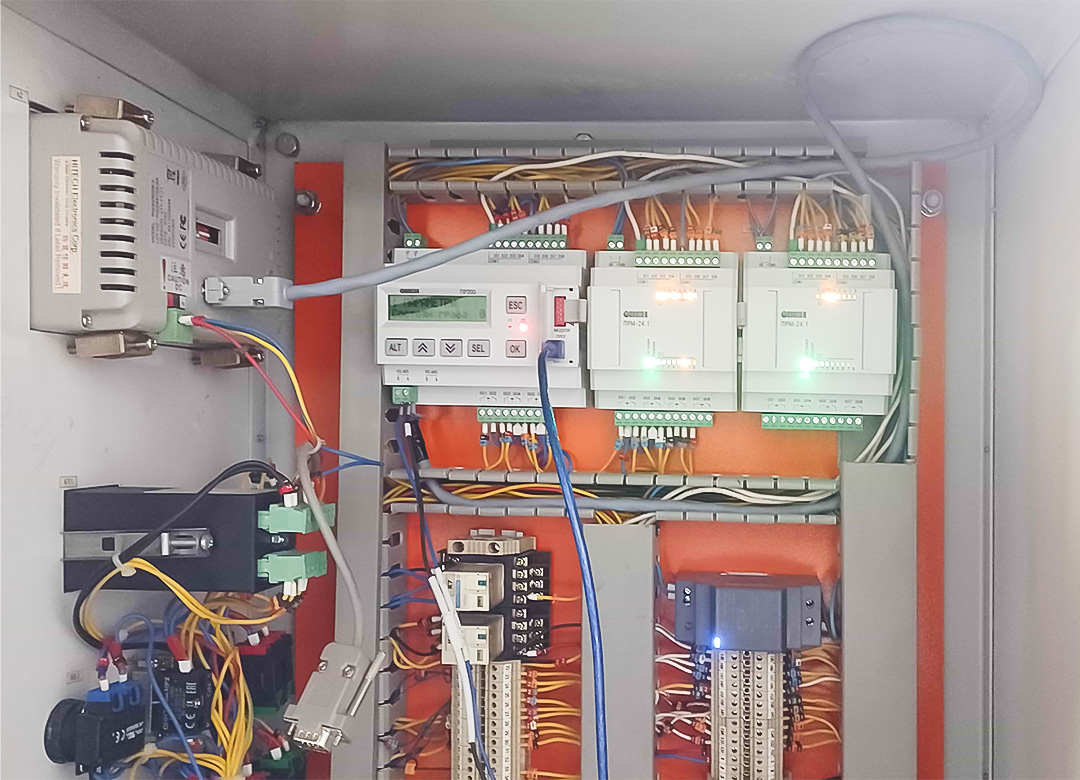
В качестве нового управляющего устройства было выбрано программируемое реле ОВЕН ПР200 с двумя модулями расширения ПРМ-24.1. В среде Owen Logic с нуля разработана программа, управляющая последовательностью работы механизмов упаковочной линии.
ПР200 получает сигналы от герконовых датчиков пневмоцилиндров, концевых выключателей, кнопок и переключателей на шкафу управления. Выходные сигналы реле управляют пневматическими клапанами, которые приводят в движение пневмоцилиндры линии.
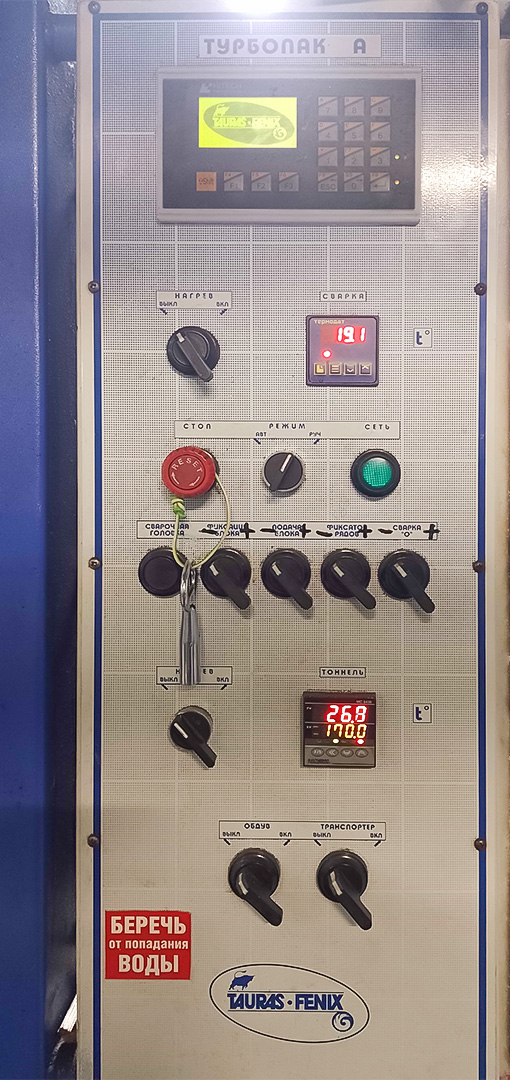
По просьбе заказчика панель оператора оставлена старая, но визуализацию разработали заново под новую управляющую программу. Сохранение панели позволило уменьшить объем переделок и затраты на модернизацию, а персоналу не пришлось осваивать новый интерфейс управления.
На панели оператор видит состояния механизмов и аварийные сигналы, блокирующие автоматический режим. Для наладки и диагностики предусмотрено ручное управление отдельными механизмами. Обмен данными между панелью и ПР200 организован по интерфейсу RS-485.
В ходе проведения работ выполнена оптимизация алгоритма работы ножа (устройство спайки пленки), что позволило сократить потребление сжатого воздуха установкой примерно на 12-14%.
Изначально при каждом цикле нож поднимался на полную конструктивную высоту — около 500 мм, независимо от размеров упаковываемой тары. При этом фактическая высота банок составляет примерно от 80 до 250 мм. На цилиндр установили дополнительный геркон, положение которого оператор перед началом работы выставляет примерно на 1–2 см выше используемой тары. В пневматическую линию поршневой полости добавили клапан. Во время подъема ножа магнитное кольцо поршня проходит мимо геркона. Получив этот сигнал, ПР200 перекрывает линию сброса воздуха из поршневой полости. В результате цилиндр прекращает движение не в крайнем верхнем положении, а на высоте, необходимой для конкретной упаковки.
У решения появился и второй эффект. Поскольку поршневая полость цилиндра остается под давлением, после команды на опускание нож начинает движение практически сразу. Это позволило дополнительно сократить продолжительность цикла упаковки.
Результат автоматизации
Систему управления упаковочной линии перевели на ОВЕН ПР200 в течение четырех дней. Для сравнения: ранее при ремонте штатного контроллера линия могла простаивать несколько недель.
В результате модернизации была восстановлена стабильная работа упаковочной линии, уменьшен расход сжатого воздуха и сокращено время цикла упаковки.
И что очень важно – создан новый доступный для изменения проект управляющей программы в Owen Logic. Теперь при необходимости алгоритм можно оперативно корректировать без зависимости от исходного контроллера и закрытого проекта производителя оборудования.
Мнение партнера
Олег Ребедак, руководитель ИП Ребедак О.А.
Программируемое реле ПР200 позволило в короткие сроки заменить нестабильно работающий контроллер установки с минимальными затратами. Наличие проекта позволяет оперативно вносить корректировки в алгоритмы работы оборудования при необходимости.
Используемая продукция ОВЕН


Информация о компании
Компания: ИП Ребедак О.А.
Контактное лицо: Ребедак Олег Александрович
Телефон: +7 920 444 96 67
E-mail: AutomaticaProf@yandex.ru
Описание деятельности компании: ИП Ребедак О.А. специализируется на разработке, проектировании, наладке и сопровождении автоматизированных систем управления технологическими процессами.